


Правка кругов методом обкатывания
Правка кругов методом обкатывания позволяет получить высокую точность рабочей поверхности круга, которая за счет изменения величины продольной подачи алмазного инструмента может обеспечить различную шероховатость обрабатываемой детали. В процессе правки кругов методом обтачивания возникают силы, не превышающие 3—5 кгс и способствующие меньшему разрушению абразивных зерен круга при правке и их износу при шлифовании.
Правка методом обкатывания представляет собой процесс дробления и скалывания абразивных зерен на рабочей поверхности круга правящим инструментом, получающим вращение вследствие сил трения от шлифовального круга
В качестве правящих инструментов при методе обкатывания применяют круги из карбида кремния КЧ80ВТ—ЧТК, стальные диски, звездочки и шарошки, твердосплавные монолитные ролики, крупнозернистые твердосплавные ролики на металлической связке. Под действием режущей кромки правящего инструмента, перемещающейся по образующей шлифовального круга с определенной, скоростью, поверхностный слой связки круга разрушается, выступающие зерна выкрашиваются, а зерна, находящиеся более глубоко в связке, раскалываются на части. Проскальзывание между шлифовальным кругом и правящим инструментом приводит к заглаживанию абразивных зерен на выправляемой поверхности круга. При правке методом обкатывания возможны две ориентации правящего инструмента относительно шлифовального круга: оси вращения шлифовального и правящего инструментов находятся либо в одной плоскости (j = 0), либо в пересекающихся плоскостях, расположенных под углом.
С увеличением угла j в зоне правки увеличиваются разрушающие силы, действие которых интенсифицирует процессе восстановления рабочей поверхности круга, и повышается износ правящего инструмента. Правку кругов методом обкатывания безалмазными правящими инструментами чаще всего применяют как предварительную правку, когда необходимо снять большой слой абразива с недостаточно хорошо сбалансированного круга и при наличии неравномерности снимаемого слоя абразива. При такой правке используют стальные диски, звездочки и шарошки (ГОСТ 4803—67), устанавливаемые в специальные правящие приспособления.
Звездочки шлифовальные для правки абразивных (наждачных, обдирочных) кругов, шарошкодержатели (державки).
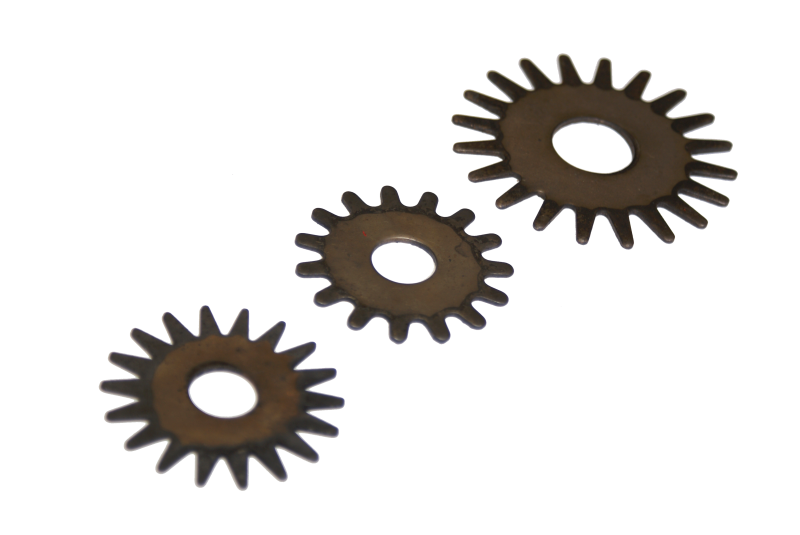 Шарошка используется при металлообработке для очищения обдирочных абразивных кругов (для всех видов металлов). В отличии от алмазного инструмента она не только восстанавливает геометрию круга, но и восстанавливает его режущую способность
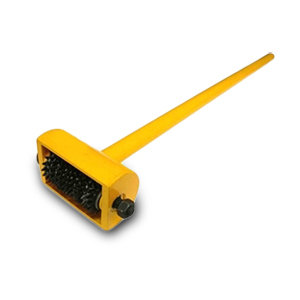 Шарошкодержатель (державка)
Наименование
Шарошкодержатель D35
Шарошкодержатель D40
Шарошкодержатель D50
Шарошкодержатель D35
« назад


